- P
- M
- K
- N
- S
- H
MFWN
- งานกัดปาดหน้า (Facing)
- งานกัดบ่า (Shouldering)
- กัดเซาะร่อง (Slotting (MIlling))
- φ50 ~ φ250
คุณสมบัติ
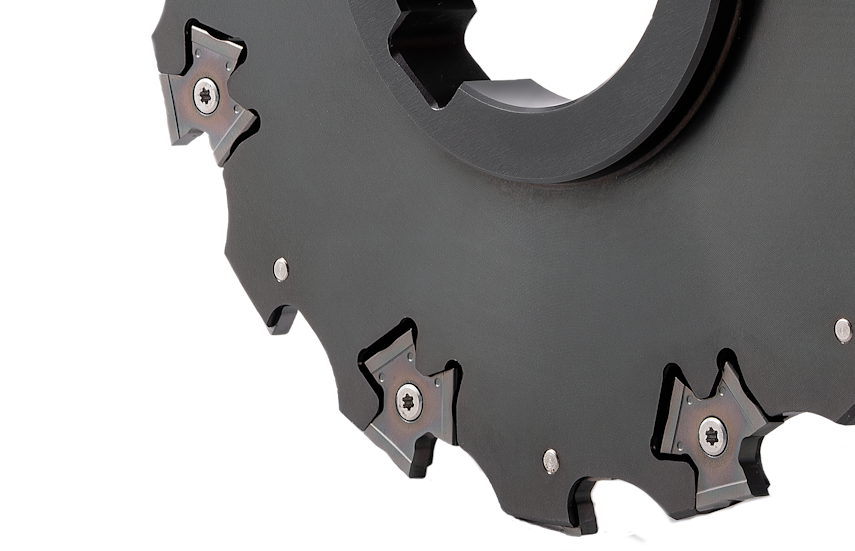
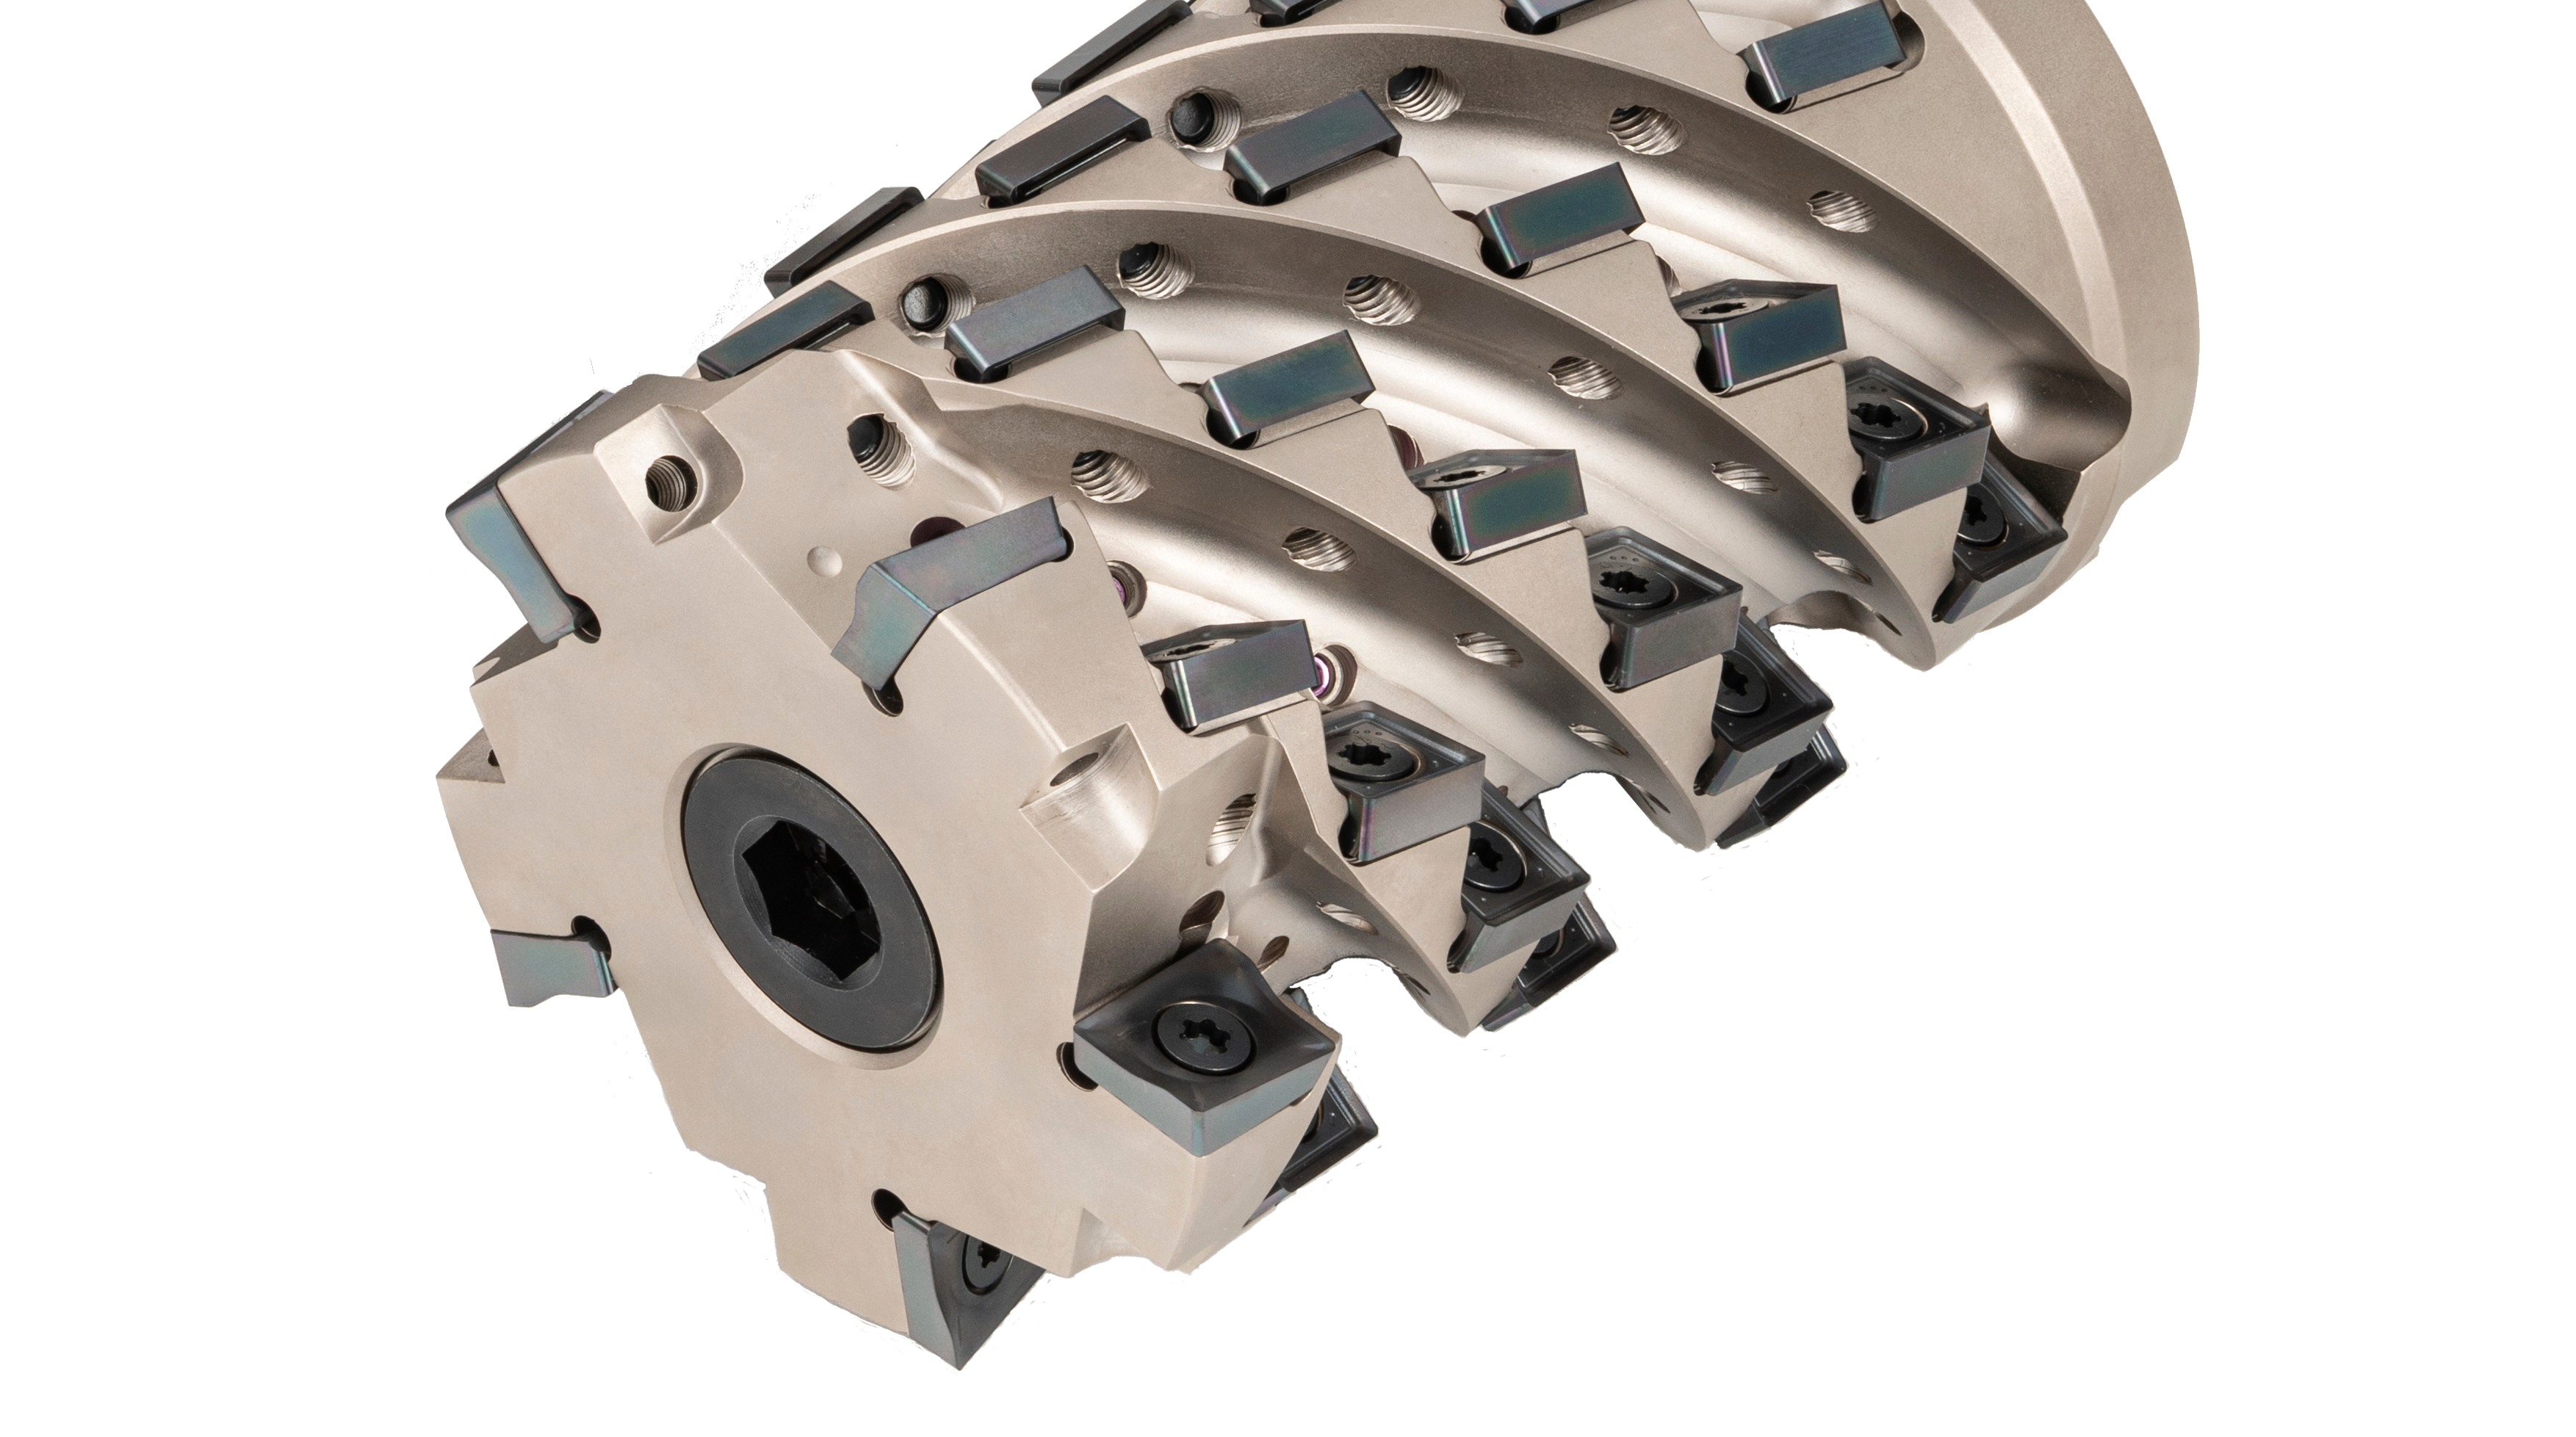
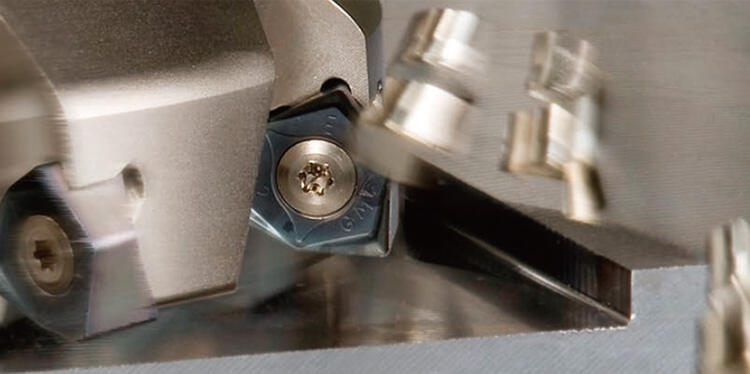
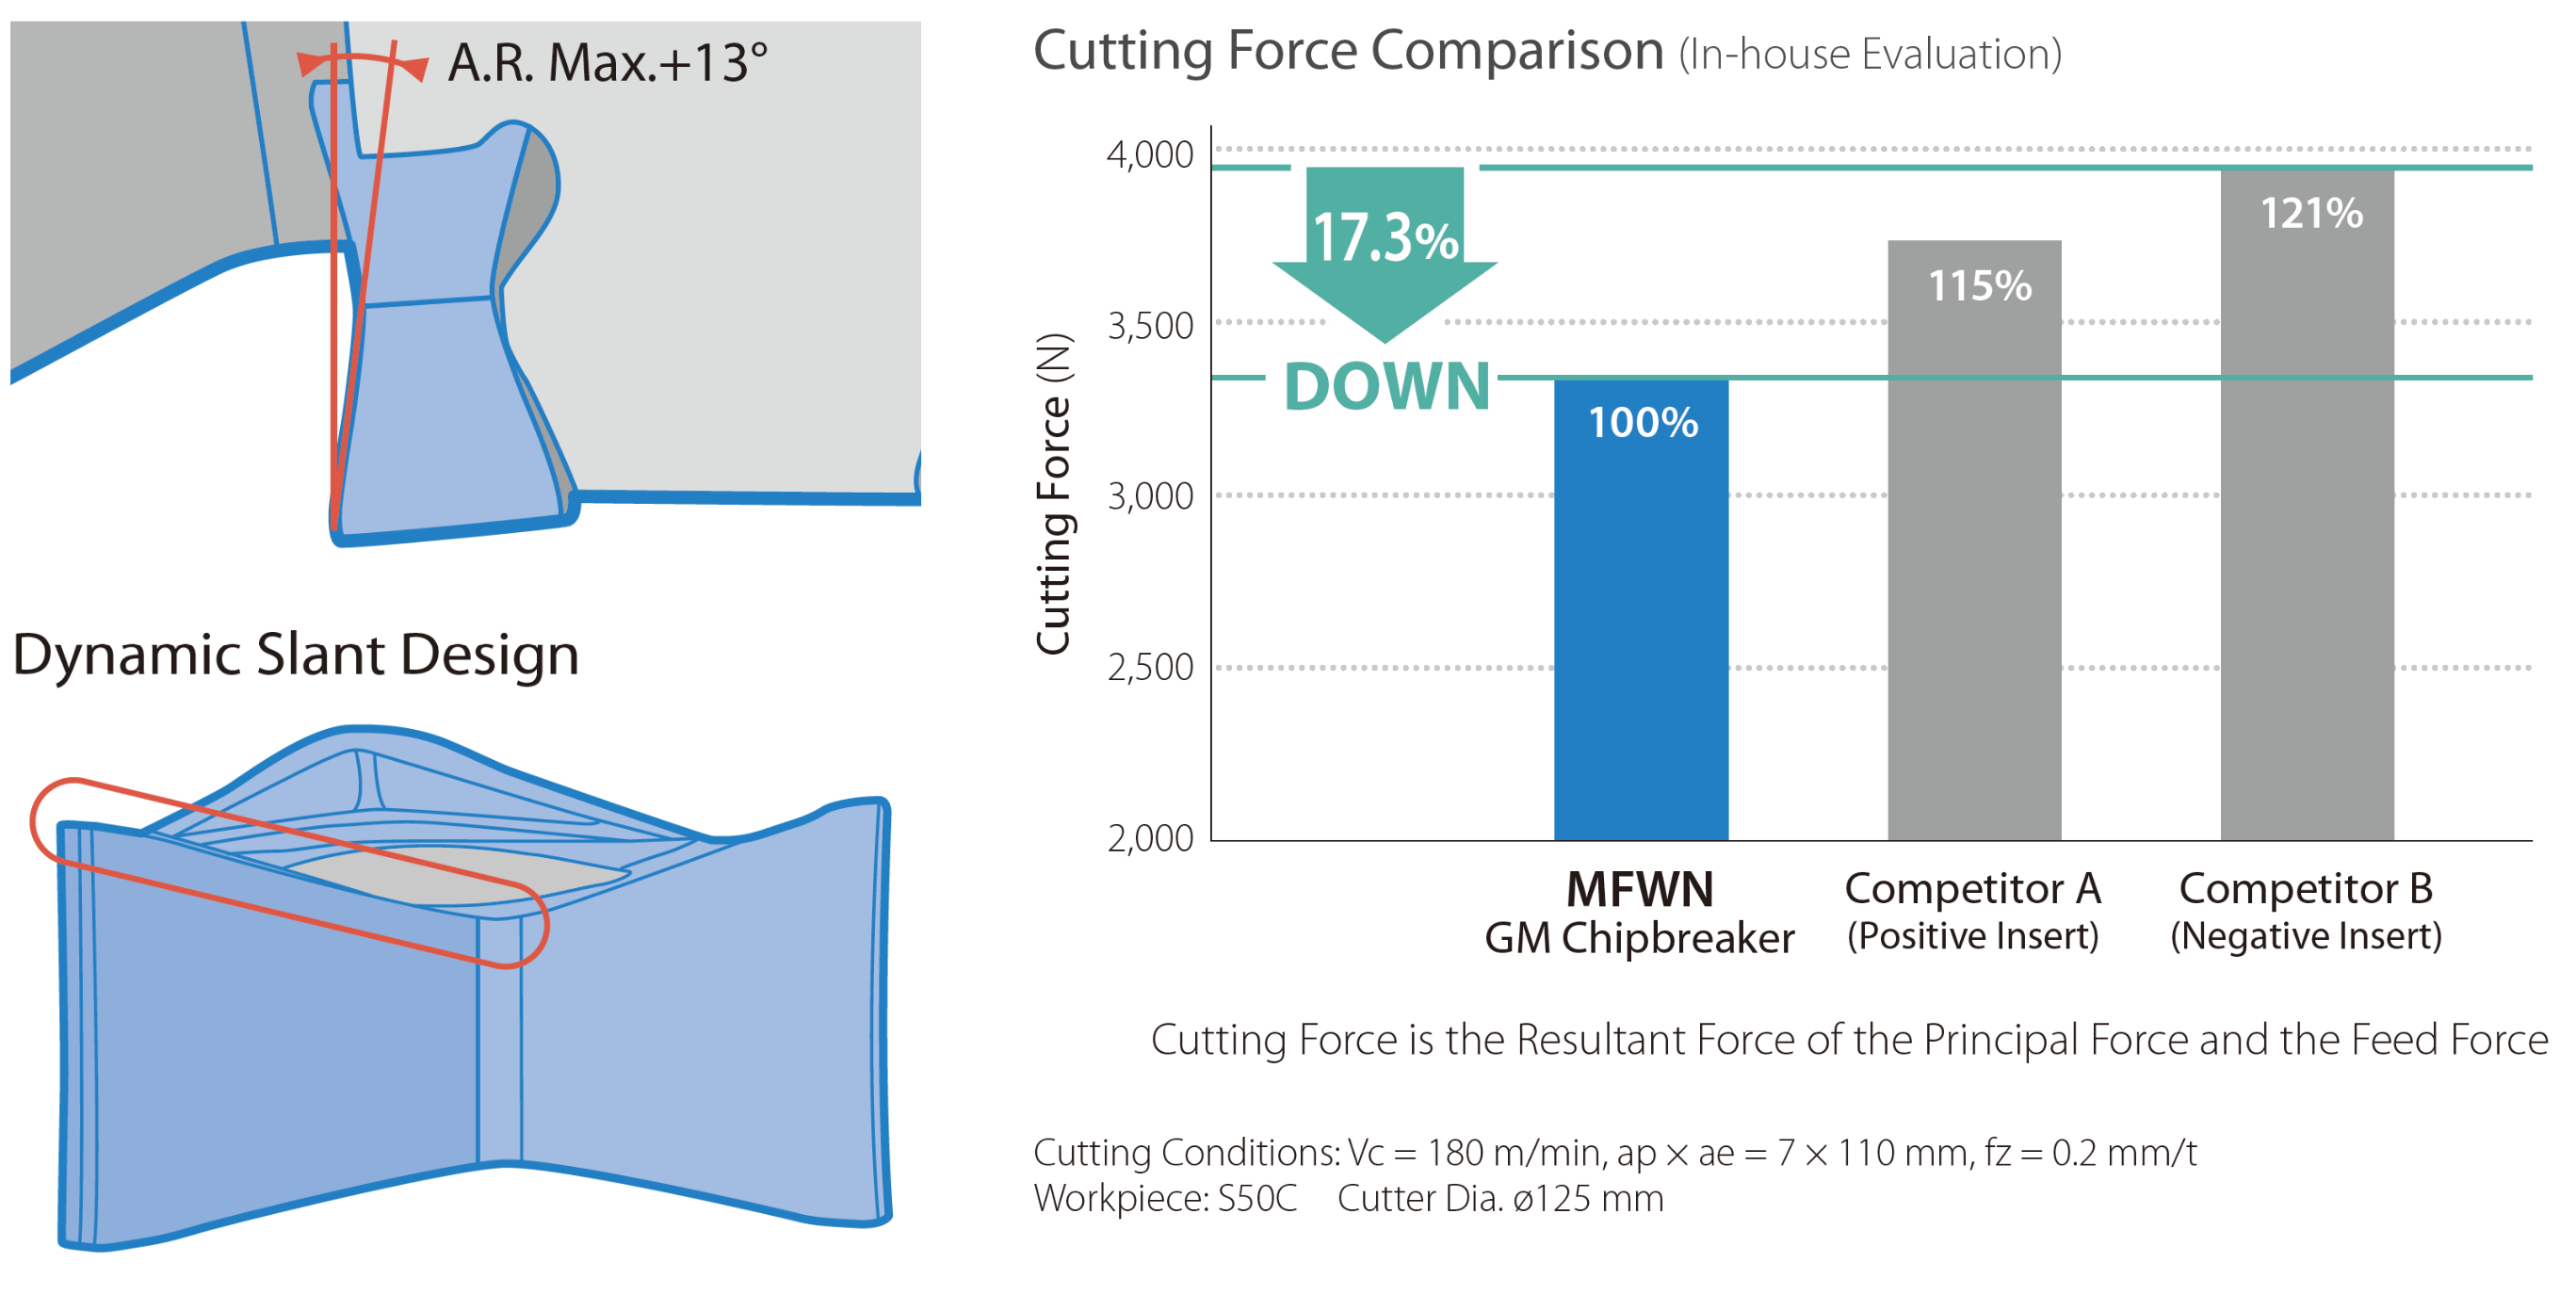
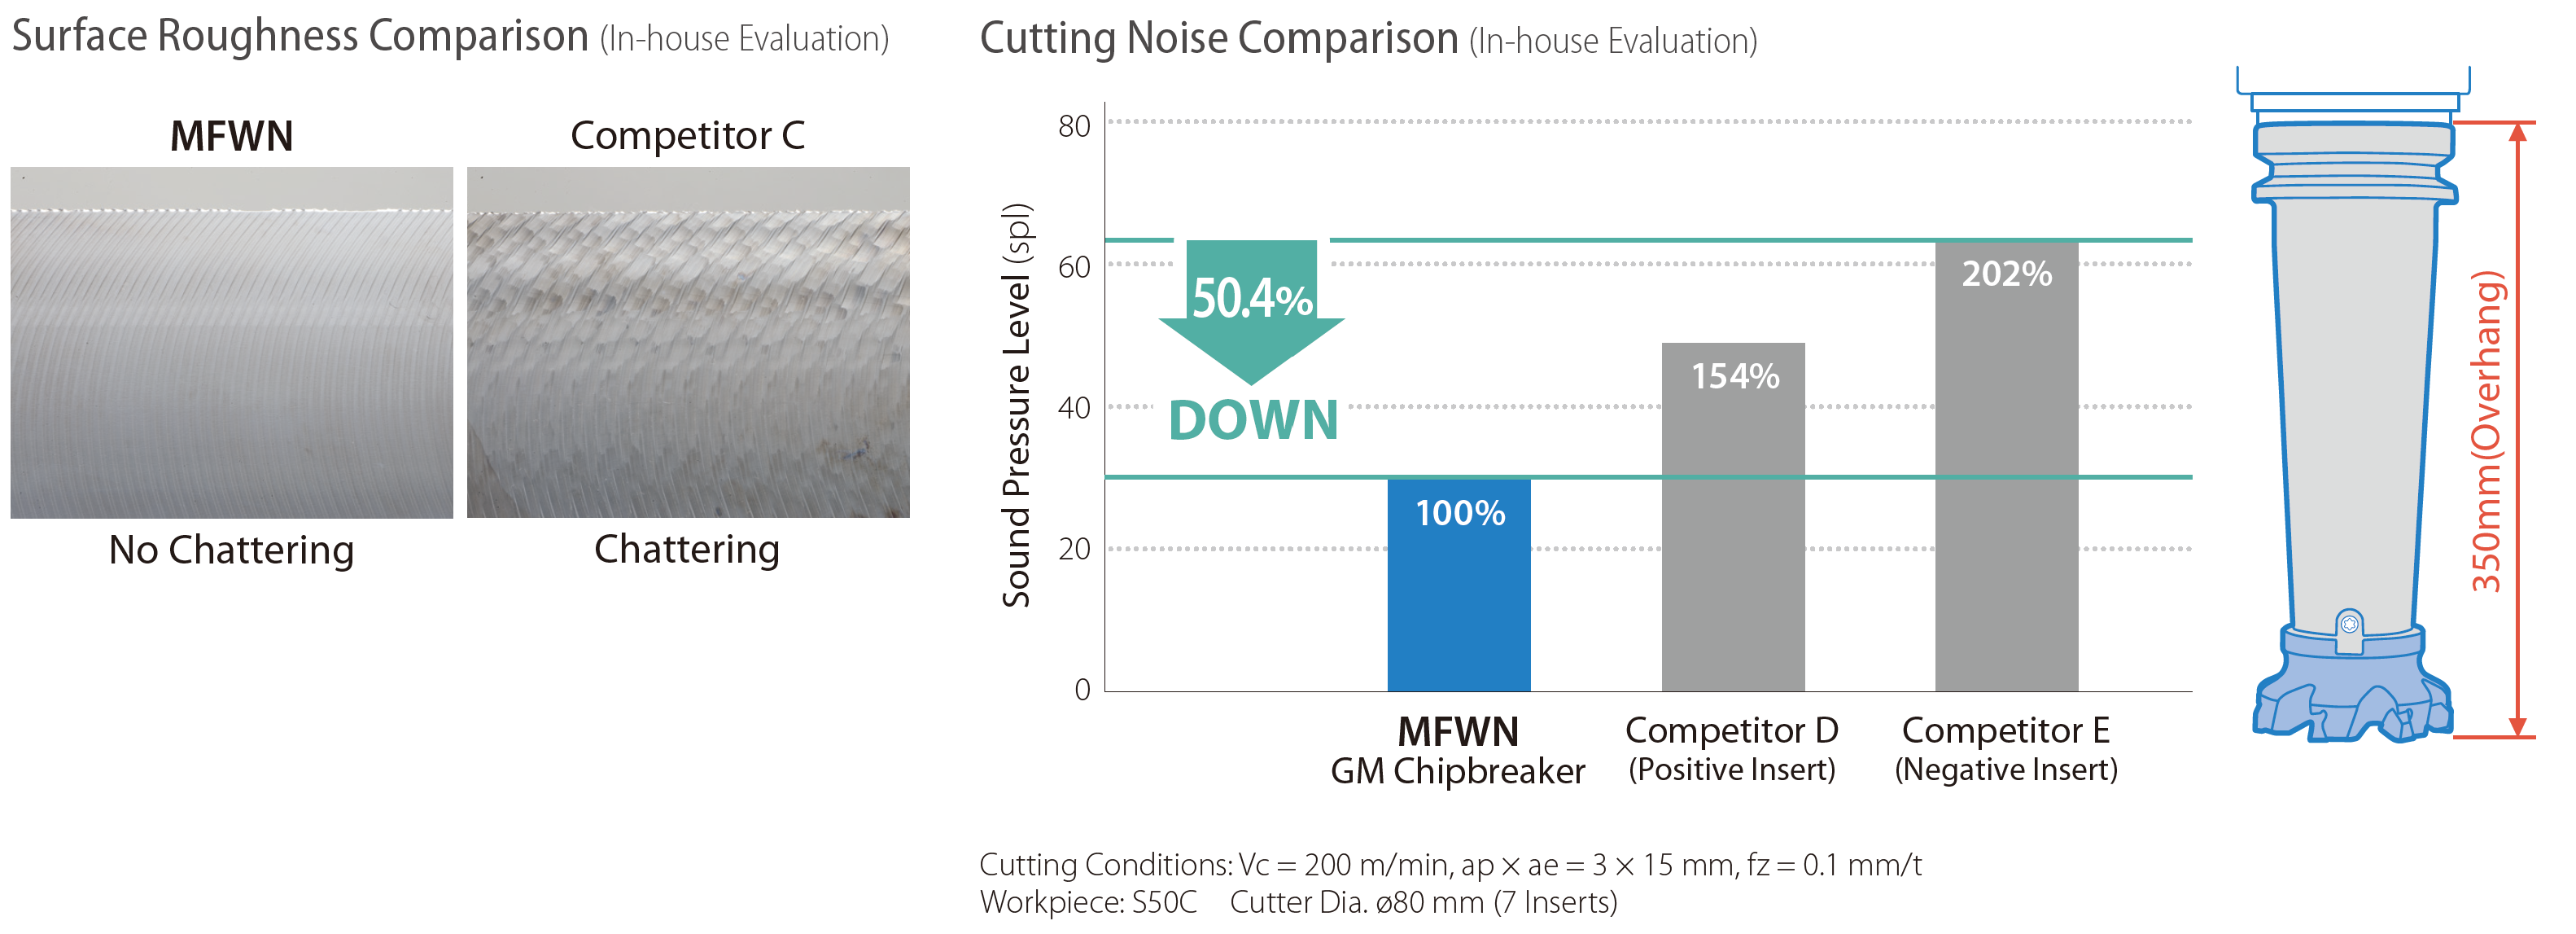
ออกแบบให้มีแรงตัดเฉือนต่ำ เสริมสมรรถนะการกัดพร้อมหยุดปัญหาการสั่นสะท้านได้อย่างดีเยี่ยม
ออกแบบมุมคายเศษขนาดใหญ่เพื่อลดแรงตัด คมตัดแบบเอียงเชิงไดนามิกช่วยลดแรงกระแทกขณะกัดเข้าชิ้นงาน ให้คมตัดยอดเยี่ยม ทนทานต่อการสั่นสะท้านและเหมาะสำหรับงานที่มีระยะยื่นยาว
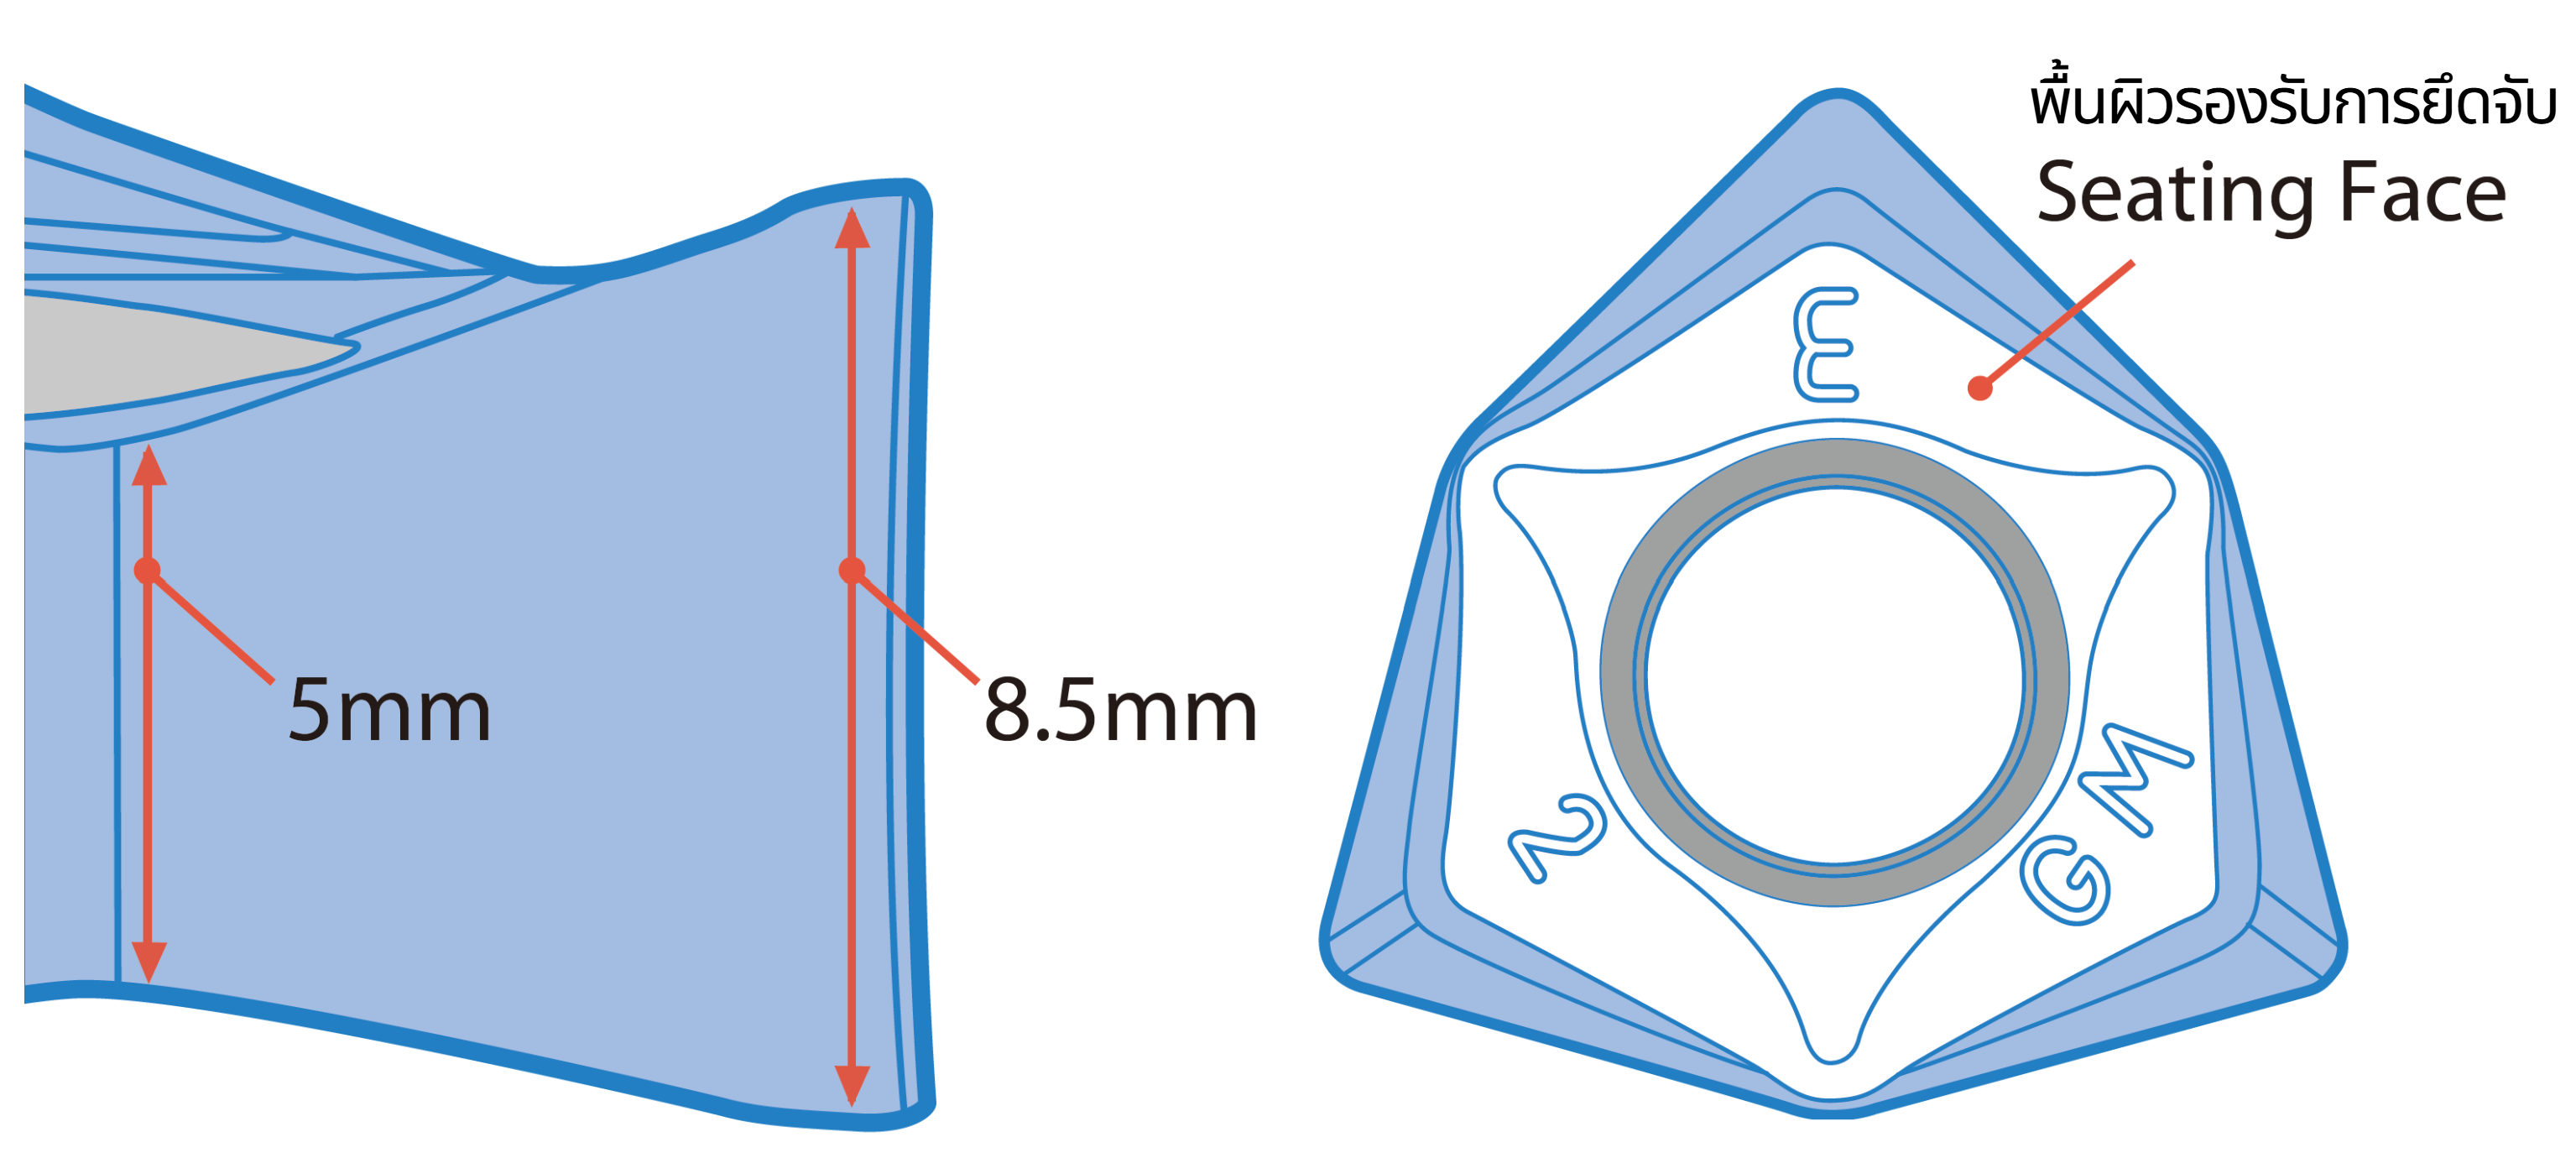
ทนทานต่อการแตกหักดีเยี่ยม ด้วยเม็ดมีดที่ออกแบบหนาพิเศษ
คมตัดหนา 8.5 มม. และมีความหนาขั้นต่ำ 5 มม. แม้ในส่วนที่บางที่สุด พร้อมพื้นผิวยึดจับที่ออกแบบมาอย่างเหมาะสม เพื่อความมั่นคงในการจับยึด
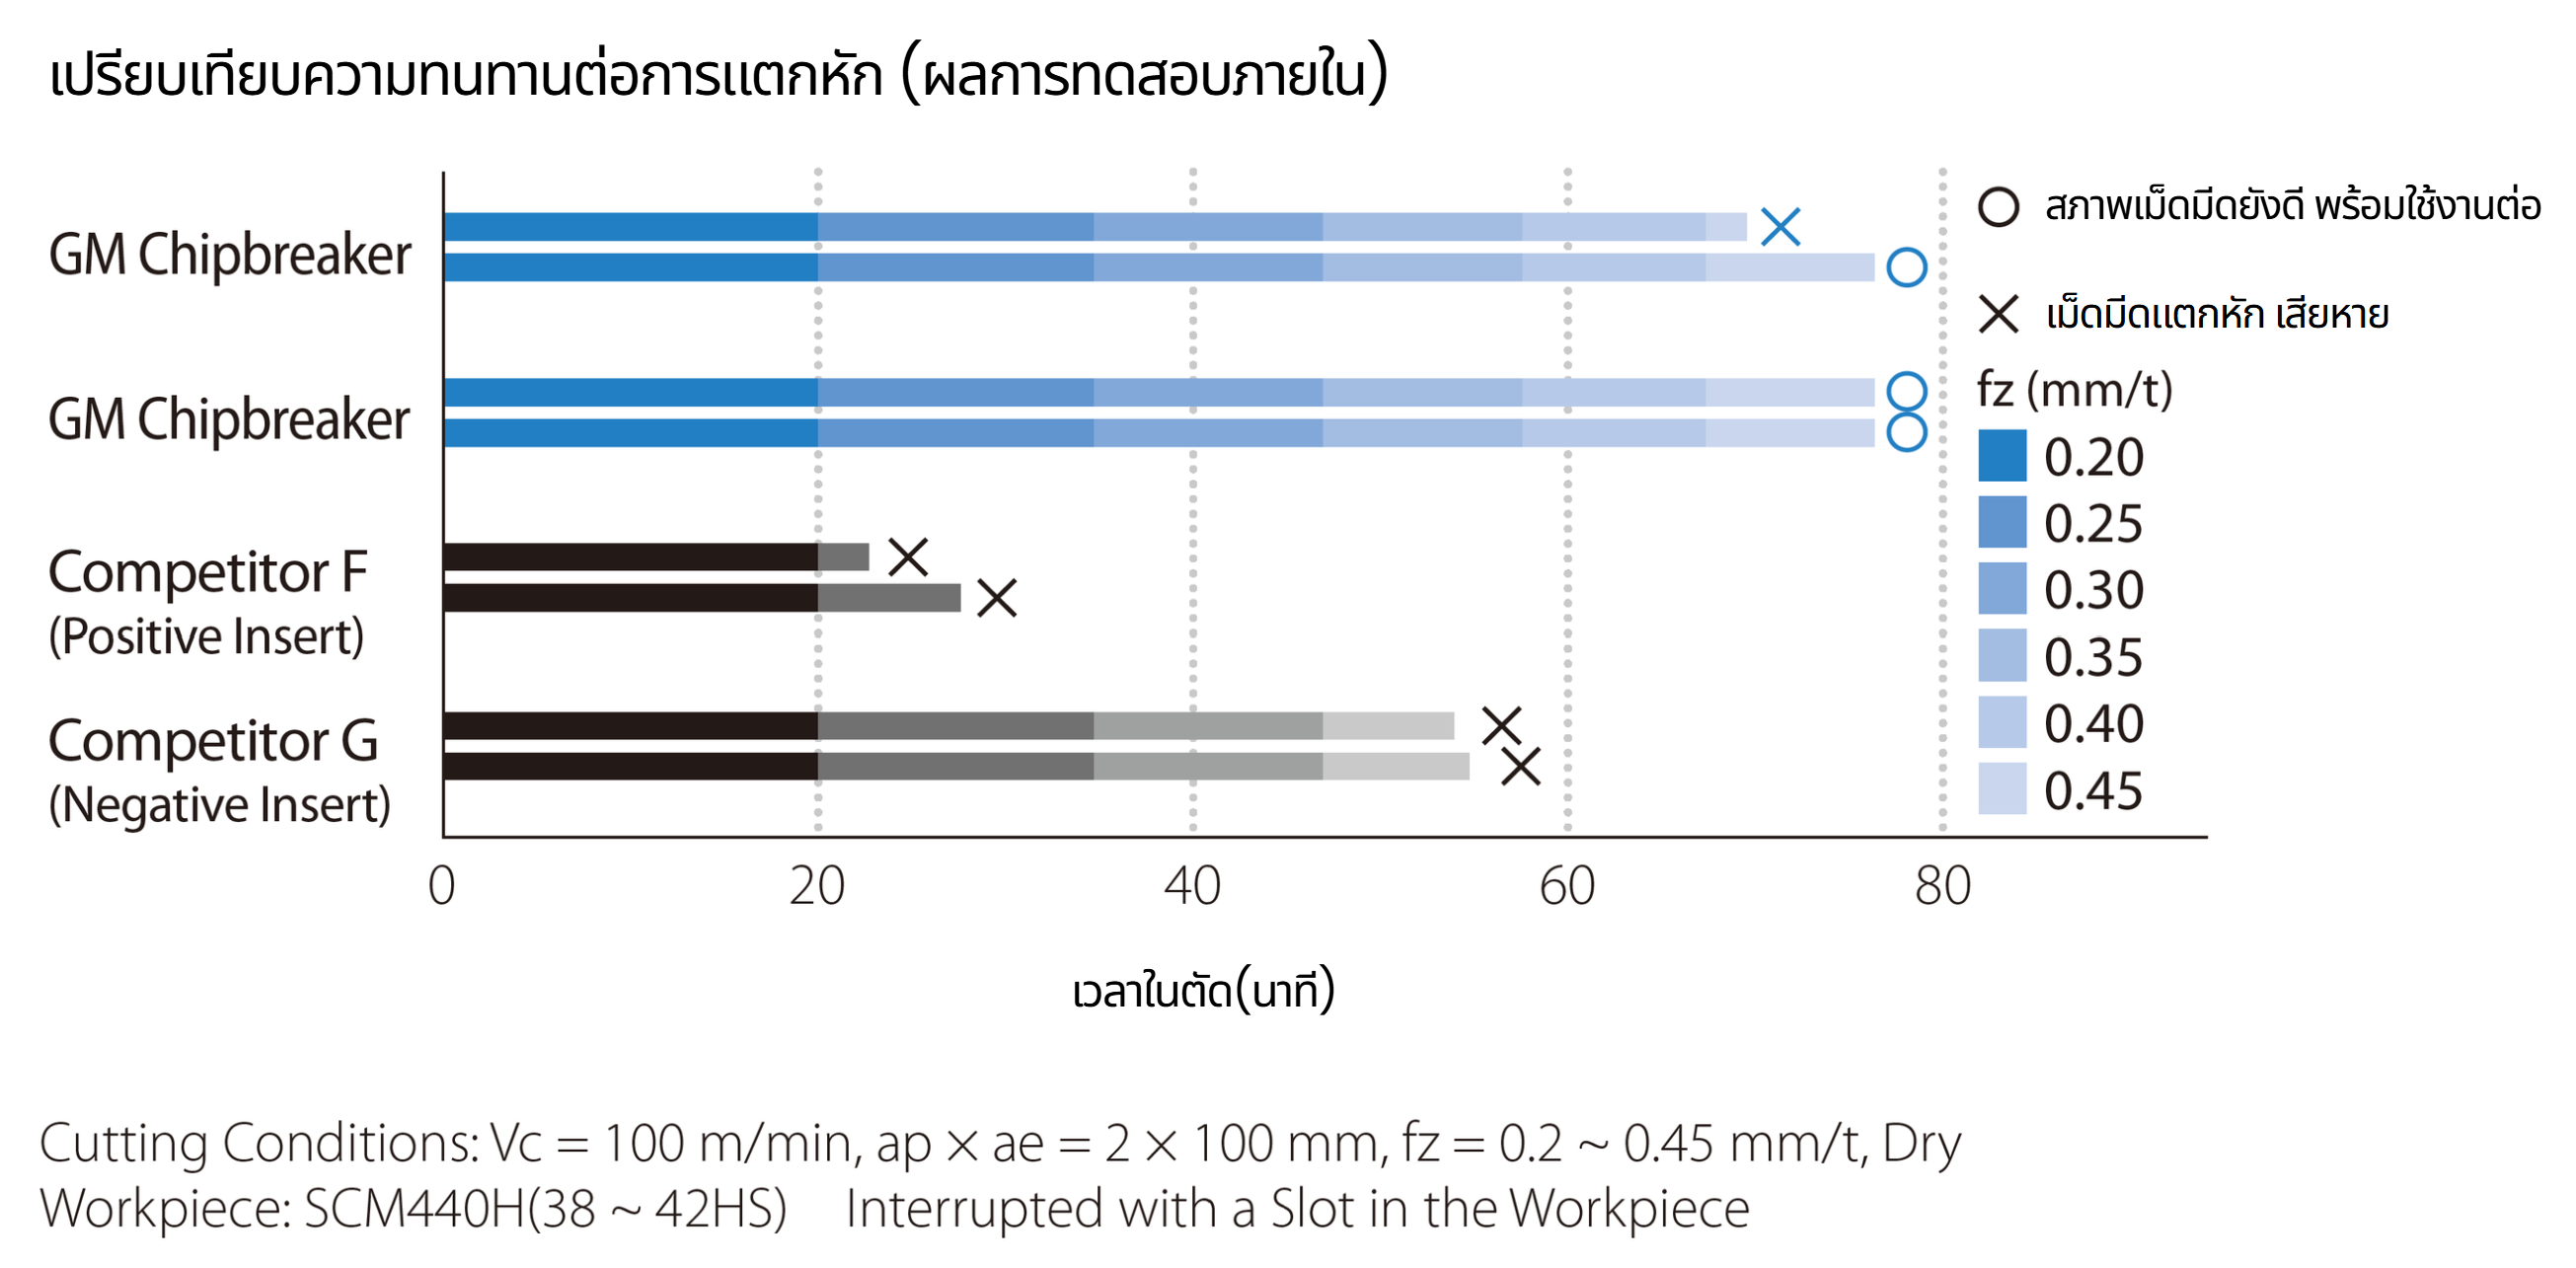
เกรดเม็ดมีดใหม่ PR18 series : ยกระดับอายุการใช้งานเครื่องมือให้ยาวนานยิ่งขึ้น
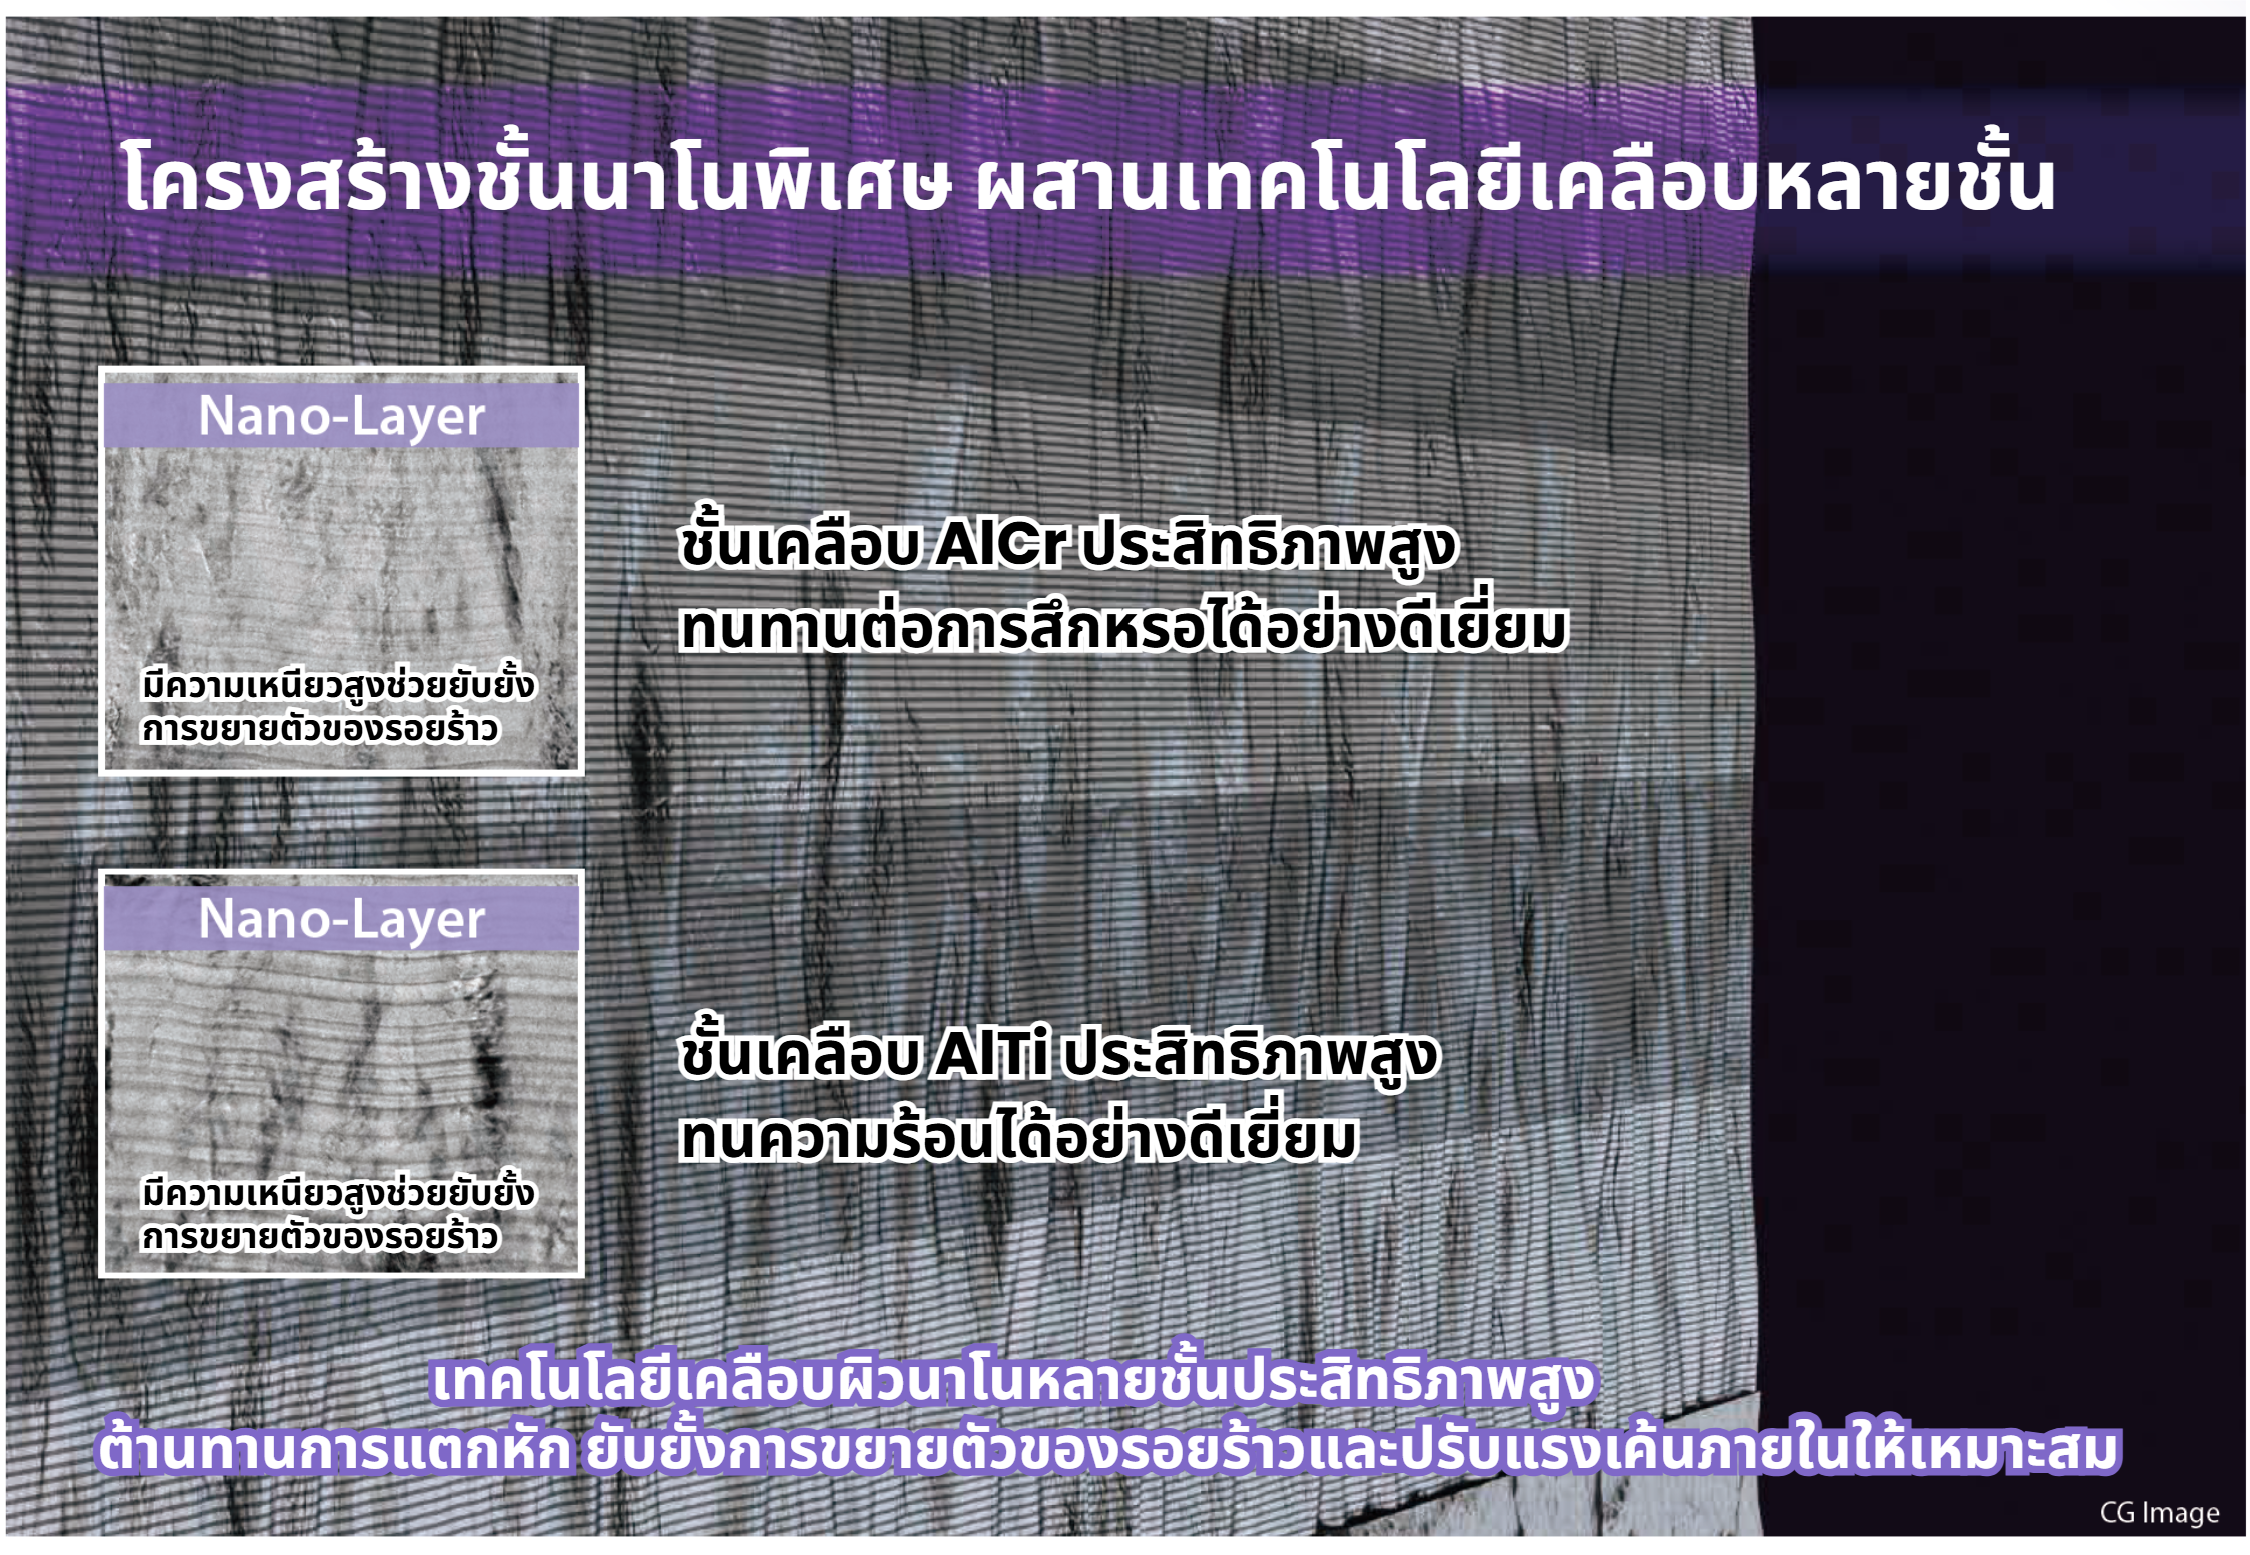
เทคโนโลยีเคลือบผิวใหม่ล่าสุด MEGACOAT NANO EX มอบอายุการใช้งานที่ยาวนาน ด้วยเทคโนโลยี 'Double lamination' ที่ผสานเลเยอร์นาโนชนิดพิเศษซ้อนทับกันหลายชั้น ช่วยเพิ่มความเหนียว (Toughness) พร้อมยกระดับความทนทานต่อการสึกหรอและการแตกหักให้ดียิ่งขึ้น
ตัวอย่างการใช้งานจริง
วัสดุ FC300 (เหล็กหล่อ)
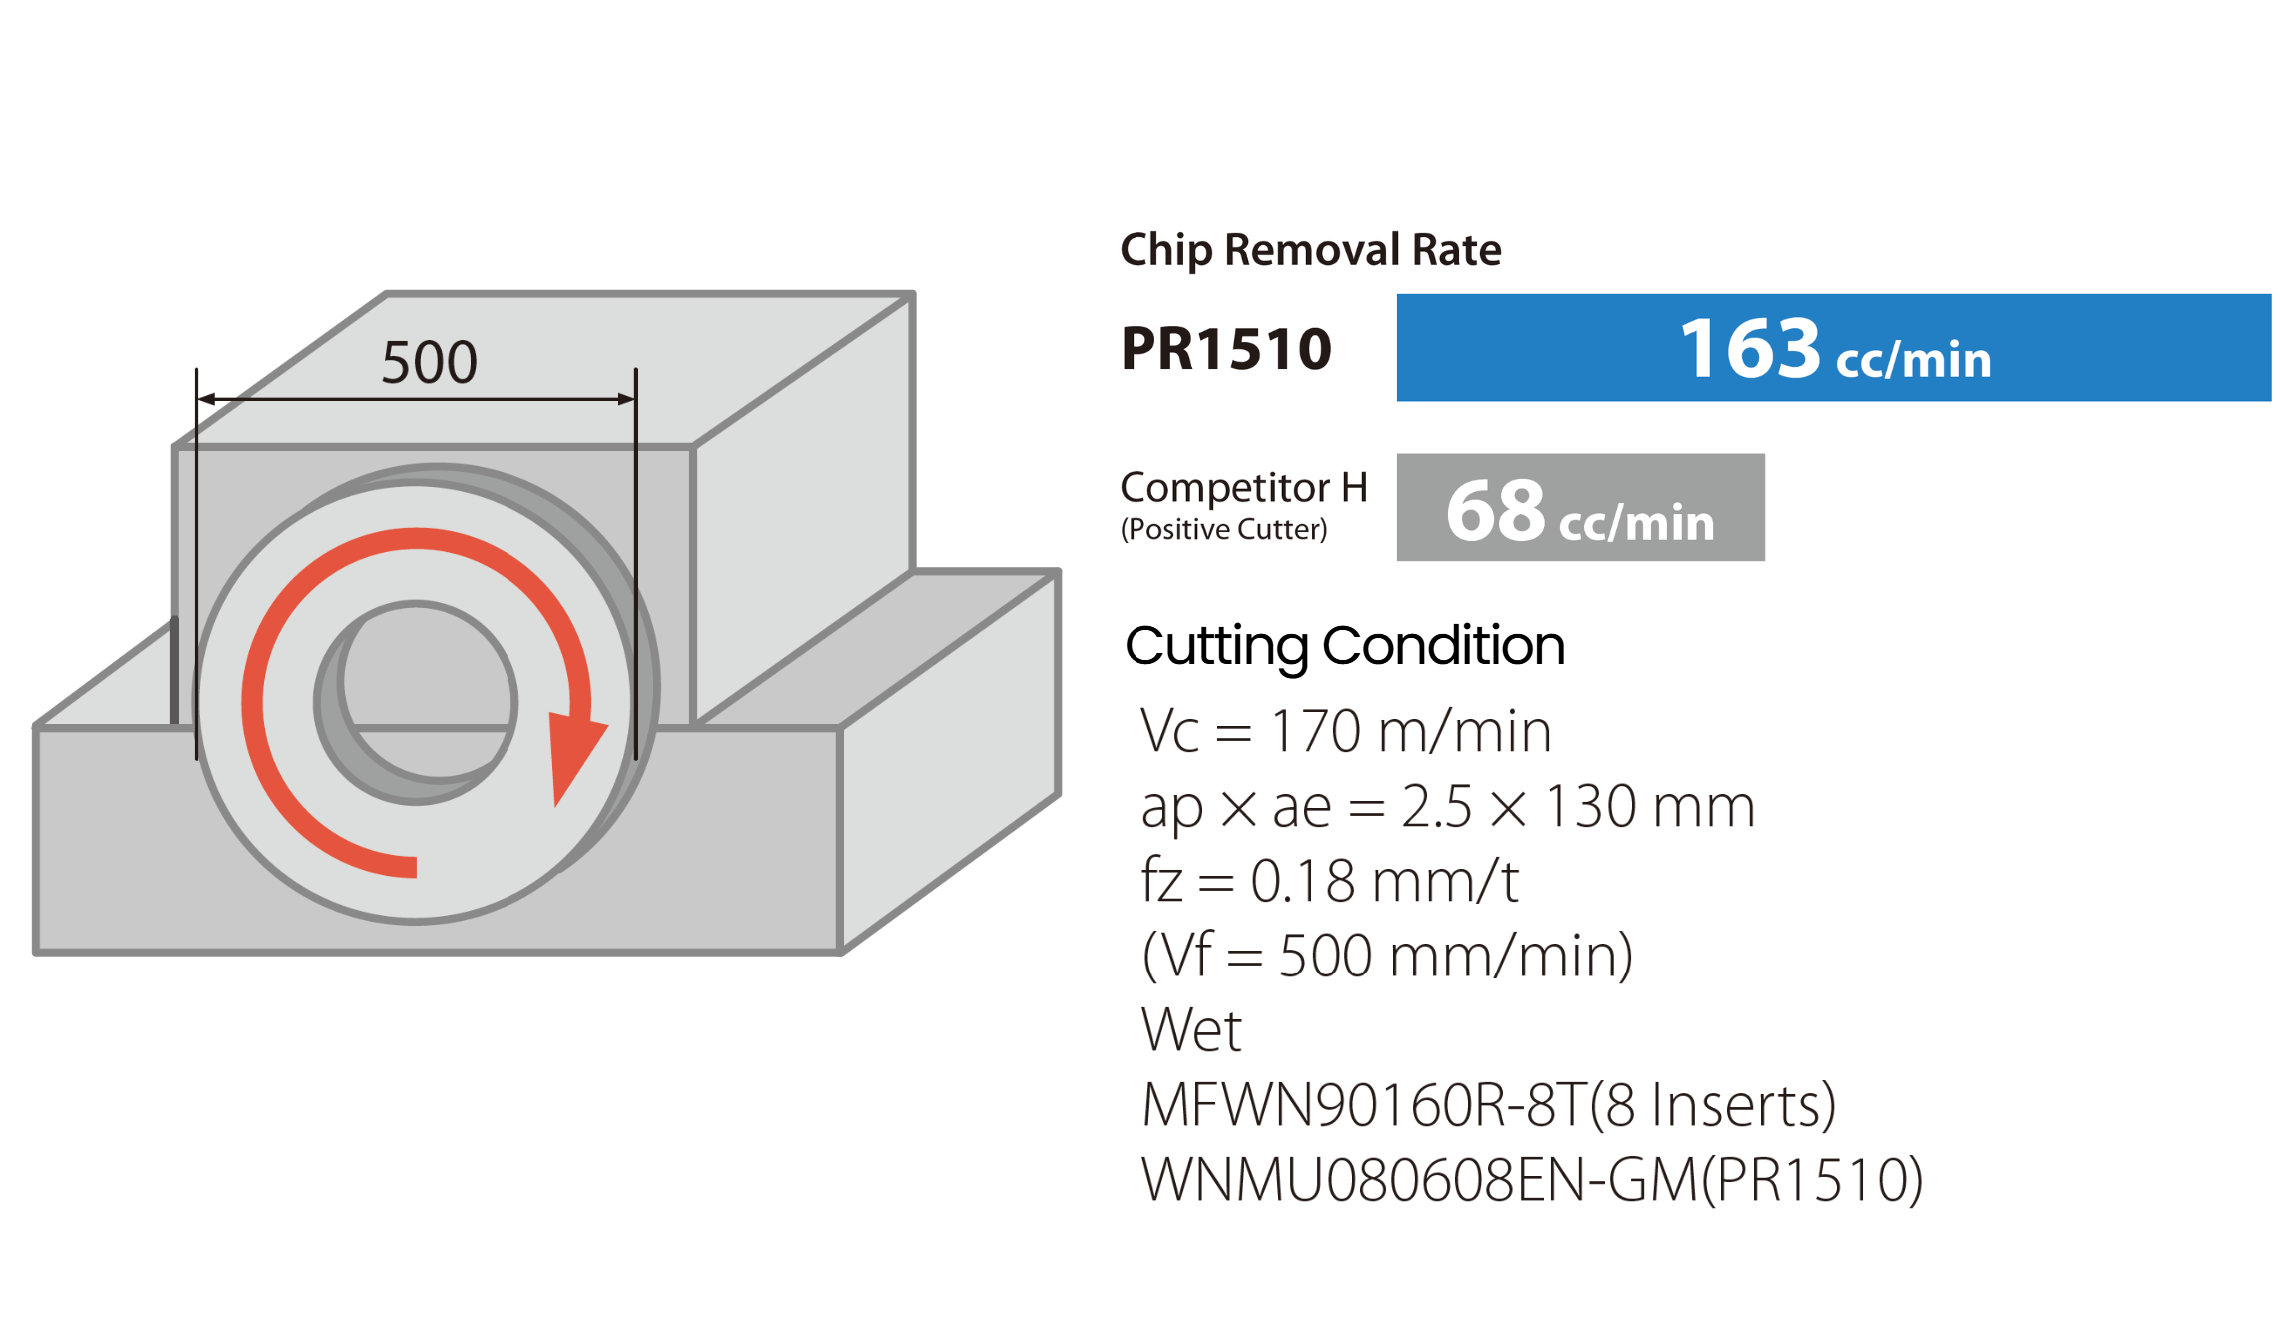
(จากผลการประเมินของลูกค้า)
เหล็กแมงกานีส (Manganese steel)ชิ้นส่วนเครื่องจักรงานก่อสร้าง
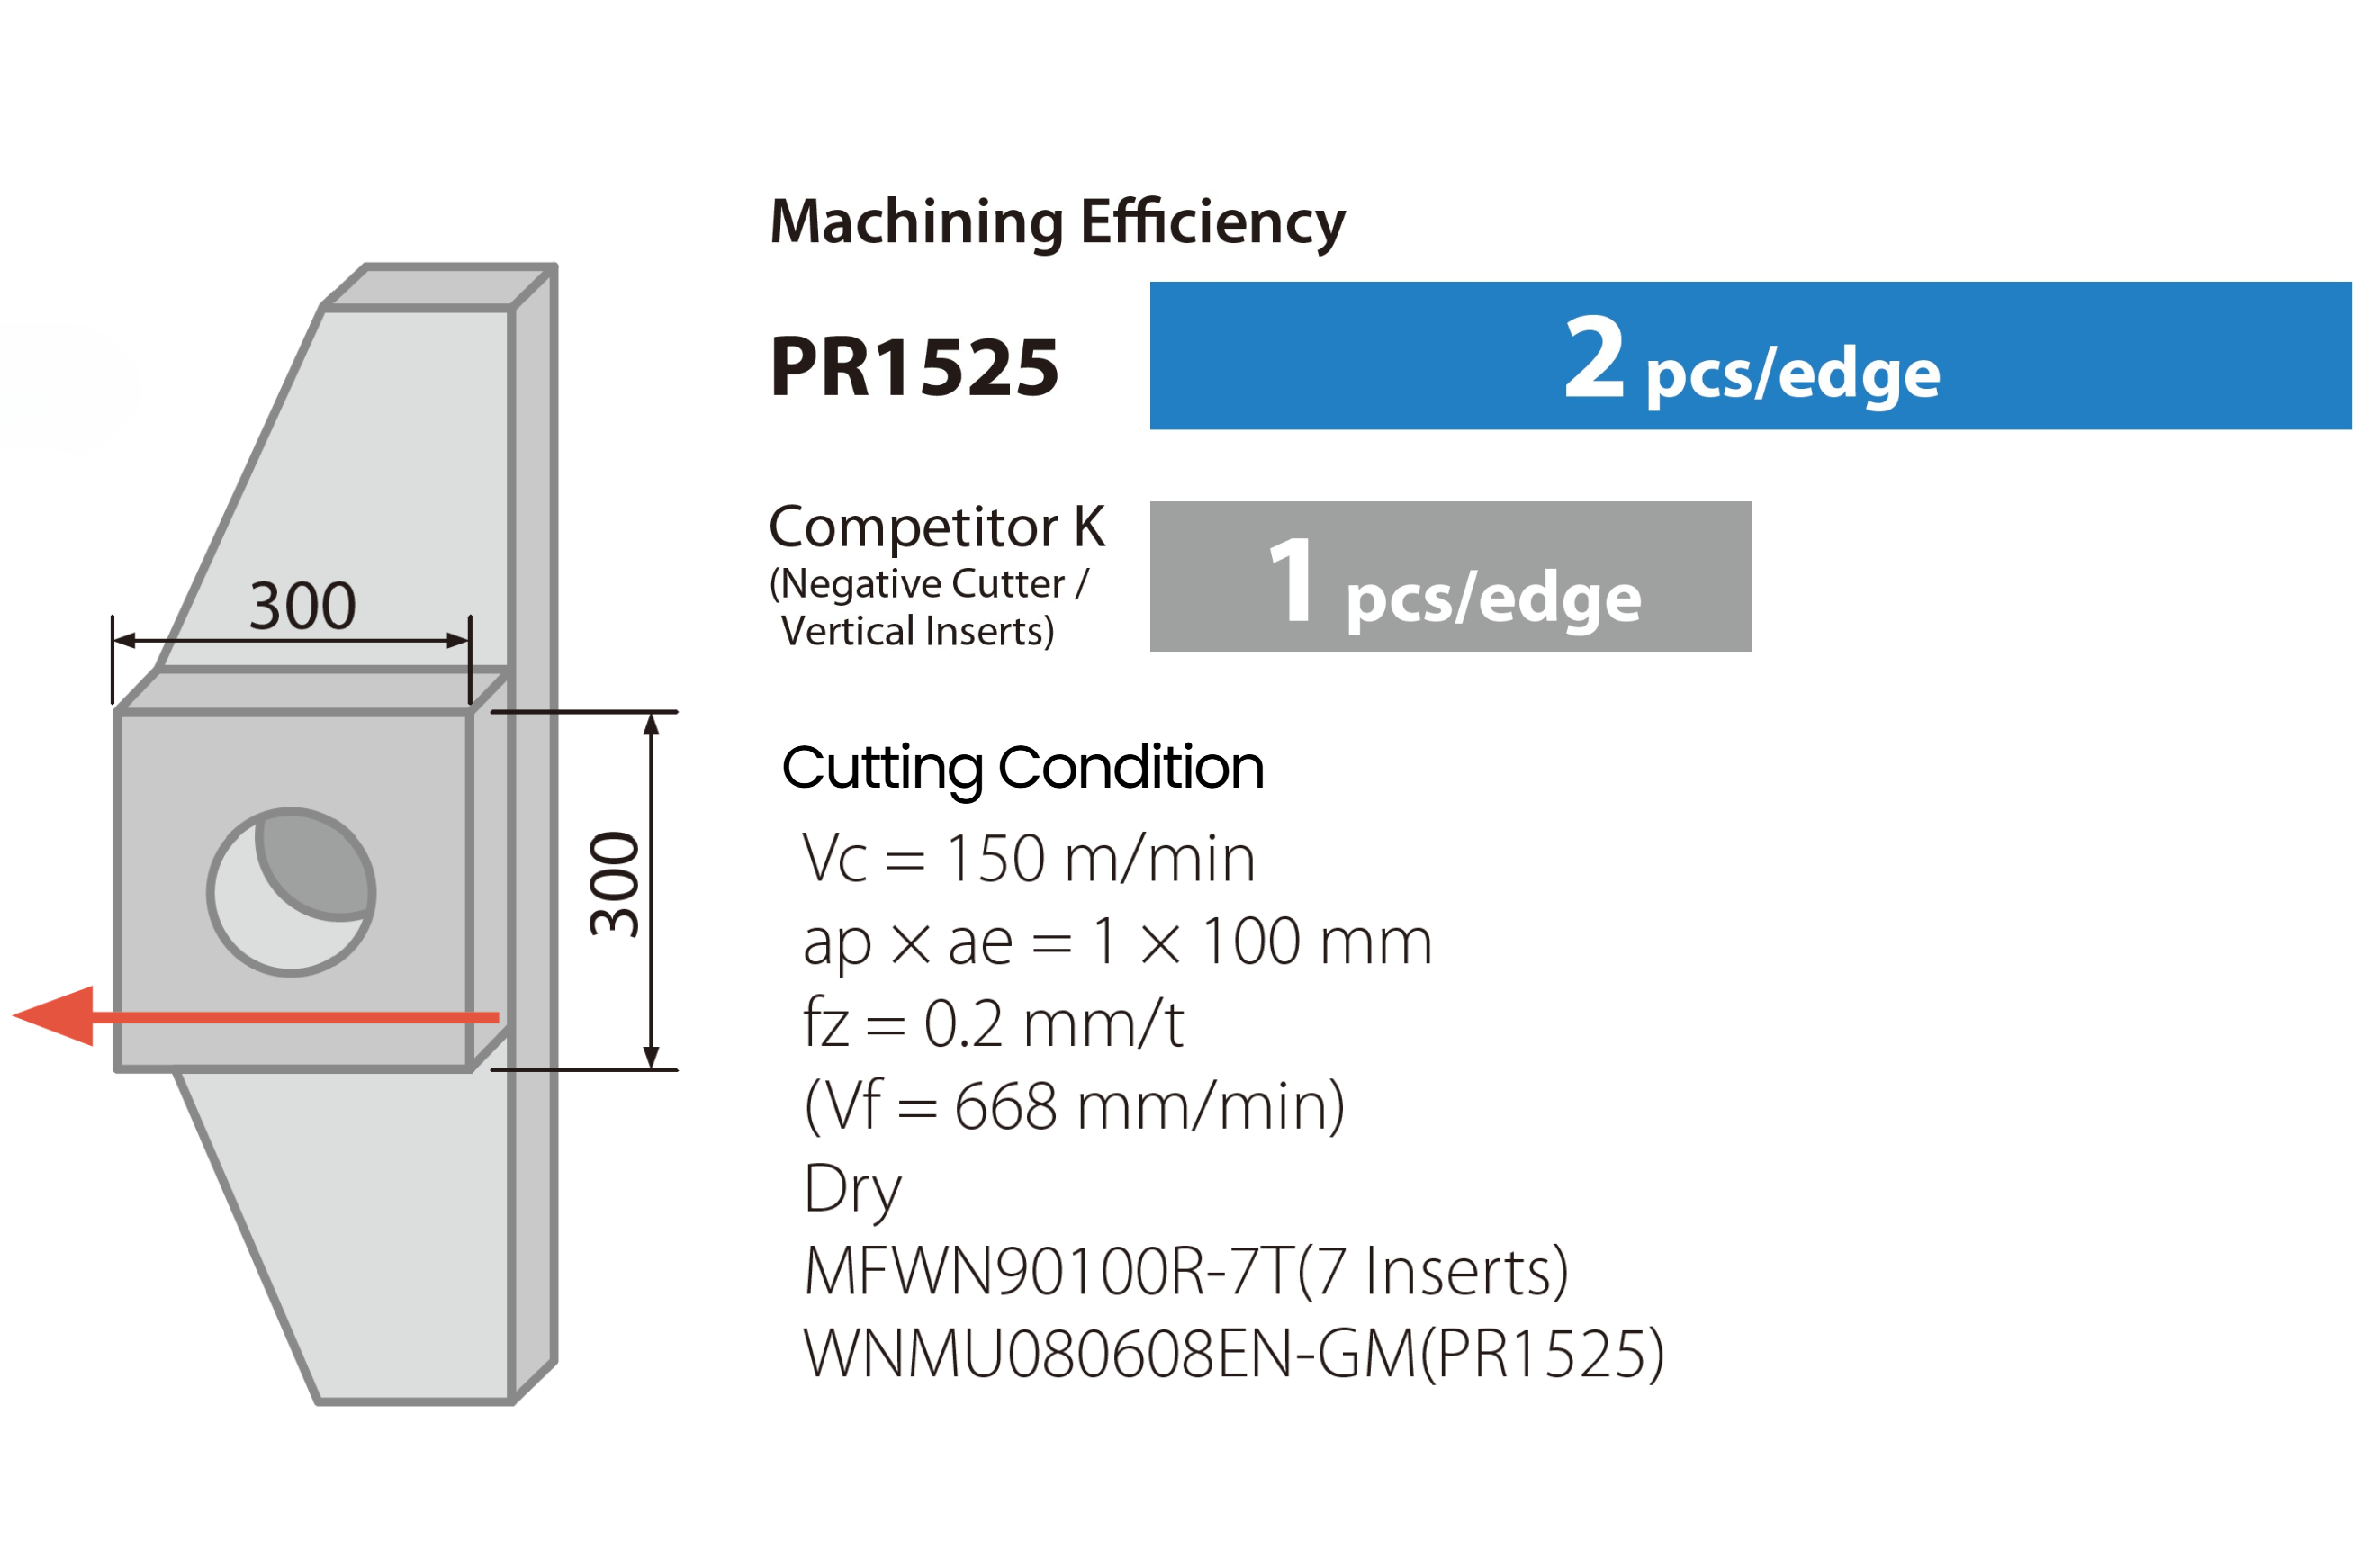
(จากผลการประเมินของลูกค้า)
รายการผลิตภัณฑ์
Face Mill:φ63 ~ φ250
End Mill :φ50 ~ φ80
เงื่อนไขการตัดที่แนะนำ
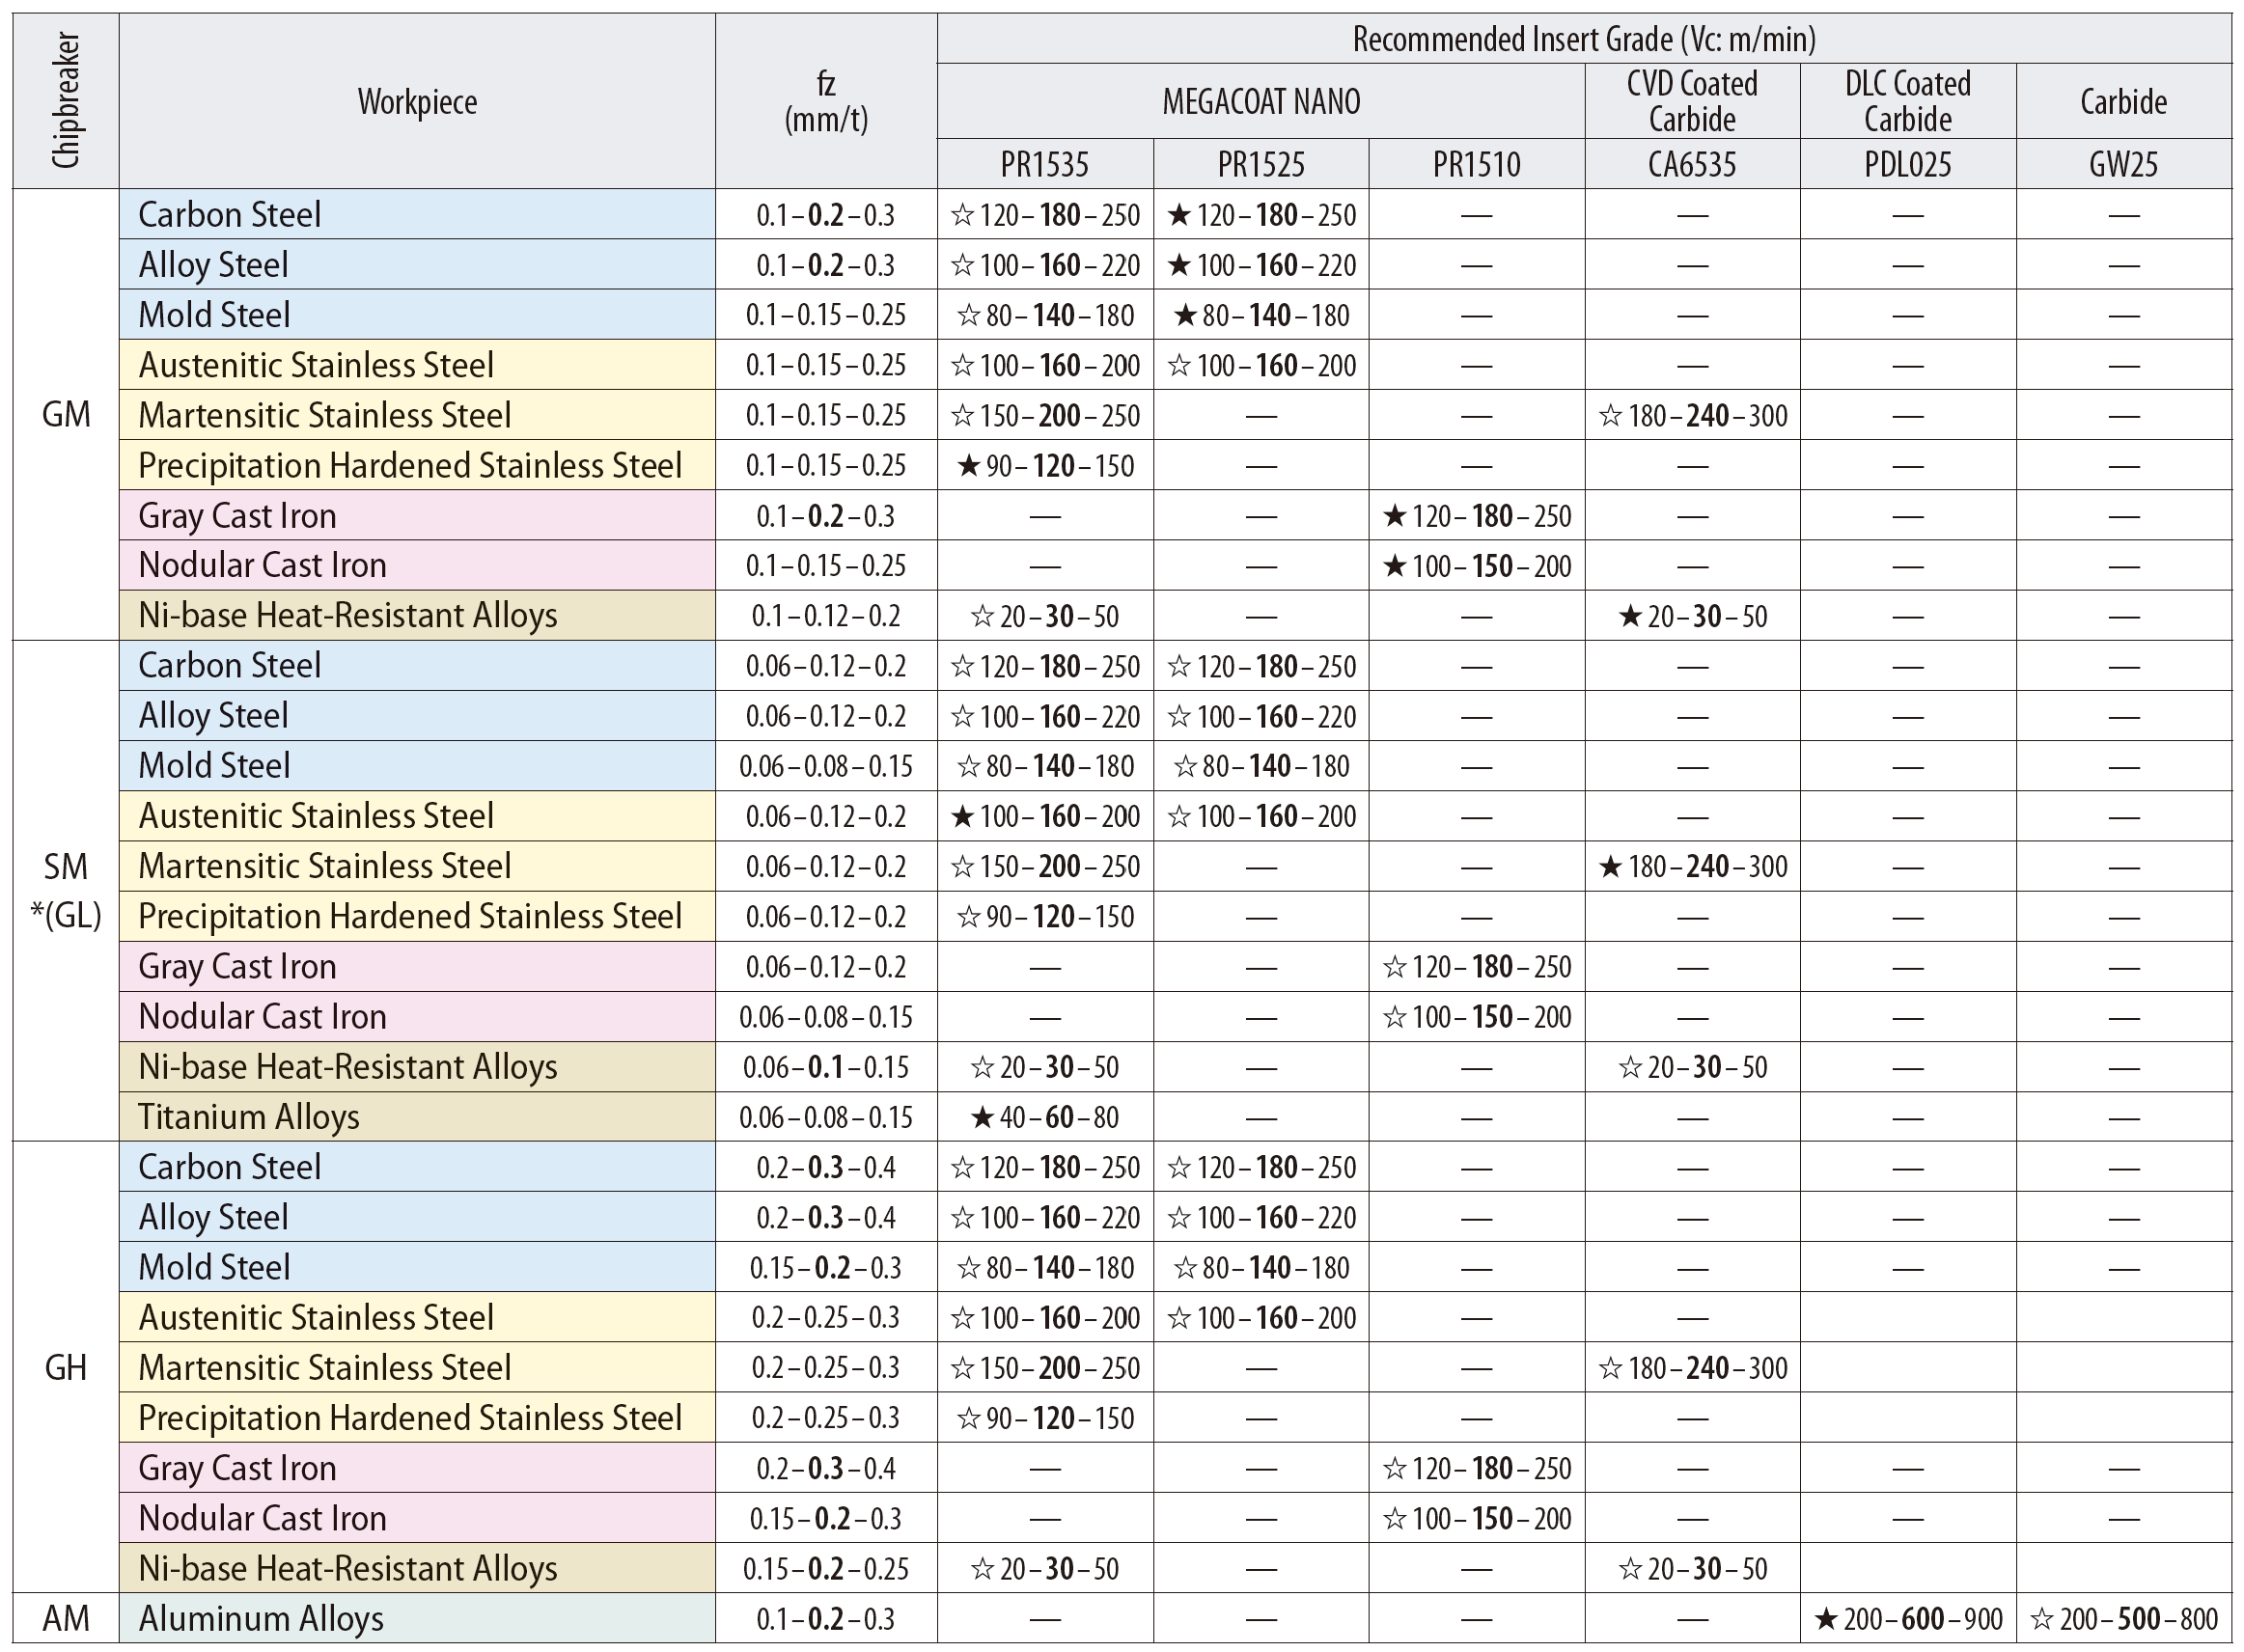
ค่าตัวหนาที่ระบุในเงื่อนไขการตัดเฉือน คือค่ากลางของช่วงที่แนะนำ โดยสามารถปรับความเร็วตัดและอัตราป้อนให้เหมาะสมตามสภาพการตัดจริงหน้างาน แนะนำให้ใช้ระบบหล่อเย็น (Wet Machining) สำหรับการกัดวัสดุโลหะผสมทนความร้อนฐานนิกเกิล (Ni-based) และไทเทเนียม สำหรับงานกัดละเอียดที่เน้นผิวสำเร็จ (Finishing) แนะนำให้ใช้ GL Chipbreaker (ร่องคายเศษ GL) สำหรับการใช้งานร่วมกับหัวกัดแบบฟันถี่ (Close Pitch) แนะนำให้ใช้ GH Chipbreaker (ร่องคายเศษ GH) ➡ อัตราป้อน fz ≤ 0.3 มม./ฟัน อย่างไรก็ตาม หากใช้หัวกัดแบบฟันถี่พิเศษ (Extra Close Pitch) ➡ ไม่แนะนำให้ใช้งาน
สำหรับข้อมูลเงื่อนไขการตัดเฉือนของเกรดใหม่ PR18 Series โปรดอ้างอิงจากโบรชัวร์ MFWN PR18 cutting conditions